Pemilihan proses merupakan tahap penting dalam perancangan produk plastik. Deskripsi singkat masing-masing proses dapat ditemukan pada bagian lain dalam bab ini, sementara pembahasan yang lebih mendalam tersedia pada bab sebelumnya. Dalam konteks ini, pemilihan proses dilihat dari sudut pandang seorang perancang produk, yang utamanya berfokus pada kemampuan suatu proses dalam menghasilkan bentuk yang diinginkan.
Para perancang produk plastik pada dasarnya akan memilih proses berdasarkan kemampuannya membentuk geometri tertentu. Oleh karena itu, berbagai proses dikelompokkan berdasarkan jenis bentuk yang dapat dihasilkan, seperti bentuk terbuka termoplastik, bentuk terbuka termoset, produk berongga, profil, serta aplikasi dengan kebutuhan kekuatan sangat tinggi. Selain bentuk, tingkat detail yang dapat dihasilkan oleh proses juga menjadi pertimbangan penting, karena setiap aplikasi memiliki kebutuhan presisi dan kompleksitas yang berbeda.
Di luar kebutuhan desain dasar, faktor biaya menjadi pertimbangan paling signifikan dalam menentukan proses yang optimal. Biaya produk terdiri dari tiga komponen utama yang saling berkaitan, yaitu biaya per bagian, biaya tenaga kerja, dan amortisasi tooling atau cetakan. Pemilihan proses dapat memengaruhi biaya tenaga kerja karena beberapa proses memungkinkan penggabungan beberapa bagian menjadi satu sehingga mengurangi kebutuhan perakitan. Sebagai contoh, biaya pembuatan wadah berongga dengan proses blow molding harus dibandingkan dengan biaya membuat dua bagian terpisah menggunakan injection molding yang kemudian dirakit. Sementara itu, amortisasi tooling dan biaya per bagian sangat bergantung pada volume produksi tahunan, yang sering kali sulit diprediksi terutama untuk produk baru.
Secara umum, proses dengan investasi awal tooling yang tinggi cenderung menghasilkan biaya per bagian yang lebih rendah. Hal ini disebabkan oleh siklus produksi yang lebih cepat, yang biasanya membutuhkan tekanan tinggi untuk mempercepat pengisian cetakan. Tekanan yang lebih tinggi menuntut tooling yang lebih kuat serta peralatan yang lebih canggih, sehingga meningkatkan investasi awal. Oleh karena itu, seorang engineer desain harus mempertimbangkan pada volume produksi berapa investasi tambahan tersebut dapat tertutupi oleh penurunan biaya per bagian. Semakin besar dan kompleks suatu produk, semakin besar pula investasi yang diperlukan, dan semakin tinggi pula volume produksi yang dibutuhkan agar investasi tersebut dapat terbayar dalam waktu yang wajar.
Dalam praktiknya, proses-proses biasanya diurutkan berdasarkan peningkatan biaya tooling yang berbanding terbalik dengan biaya per bagian. Pada kelompok termoplastik, yang mencakup sebagian besar aplikasi, urutan tersebut dimulai dari machining sebagai proses dengan investasi paling rendah. Machining sangat umum digunakan untuk pembuatan prototipe karena hampir tidak membutuhkan tooling, namun biaya per bagian menjadi tinggi karena setiap produk dibuat secara individual. Selain itu, proses ini memungkinkan toleransi yang sangat presisi, meskipun dibatasi oleh bentuk dan sifat material tertentu.
Ketika volume meningkat, thermoforming menjadi alternatif yang lebih ekonomis, khususnya untuk produk berukuran besar dengan dinding tipis dan anggaran tooling yang terbatas. Proses ini menggunakan cetakan terbuka sehingga biaya tooling relatif rendah, namun terdiri dari beberapa tahap tambahan seperti pembuatan lembaran material dan proses trimming, yang dapat meningkatkan biaya per bagian. Untuk ukuran kecil, thermoforming menjadi kurang ekonomis sehingga injection molding lebih sering dipilih sebagai proses berikutnya.
Injection molding merupakan proses yang paling banyak digunakan dalam produksi massal karena mampu menghasilkan detail tinggi dengan toleransi ketat dan biaya per bagian yang rendah. Namun, proses ini memerlukan investasi tooling yang sangat besar serta memiliki keterbatasan pada ukuran produk yang dapat ditangani oleh mesin. Untuk produk berukuran besar, alternatif seperti structural foam molding atau coinjection molding dapat menjadi lebih kompetitif karena membutuhkan tekanan lebih rendah sehingga biaya mold lebih murah, meskipun siklus produksinya lebih lama dan biaya per bagian relatif lebih tinggi.
Pada aplikasi tertentu, gas-assisted injection molding digunakan untuk menghasilkan struktur berongga di dalam bagian tebal, yang memungkinkan pengurangan tekanan hingga sekitar lima belas persen dibandingkan injection molding konvensional. Hal ini memungkinkan pembuatan bagian yang lebih besar serta mengurangi kebutuhan perakitan, seperti pada struktur rangka pintu kendaraan.
Selain termoplastik, terdapat pula kelompok proses termoset yang mencakup berbagai metode seperti casting, lay-up, resin transfer molding, hingga compression molding. Untuk bagian kecil, proses seperti compression molding atau injection molding termoset digunakan, sedangkan untuk bagian besar, berbagai proses lain menjadi lebih relevan tergantung pada kebutuhan desain dan produksi.
Produk berongga dapat dibuat melalui beberapa pendekatan, baik dengan merakit beberapa bagian maupun menggunakan proses khusus seperti rotational molding, twin-sheet thermoforming, dan blow molding. Pemilihan proses sangat bergantung pada bentuk, ukuran, material, serta volume produksi. Blow molding umumnya digunakan untuk produksi massal botol, sementara rotational molding lebih cocok untuk produk besar.
Untuk produk berbentuk profil, extrusion dan pultrusion menjadi proses utama. Extrusion banyak digunakan untuk menghasilkan film, pipa, dan bentuk kontinu lainnya, sedangkan pultrusion digunakan untuk menghasilkan profil yang diperkuat dengan kekuatan tinggi, seperti pada aplikasi struktural.
Pada aplikasi dengan kebutuhan kekuatan sangat tinggi, filament winding menjadi proses utama. Proses ini digunakan dalam pembuatan komponen seperti tabung roket, baling-baling helikopter, dan bagian pesawat, dengan keunggulan pada rasio kekuatan terhadap berat dibandingkan material logam.
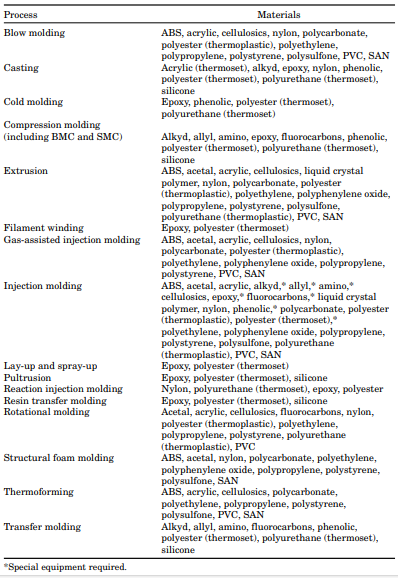
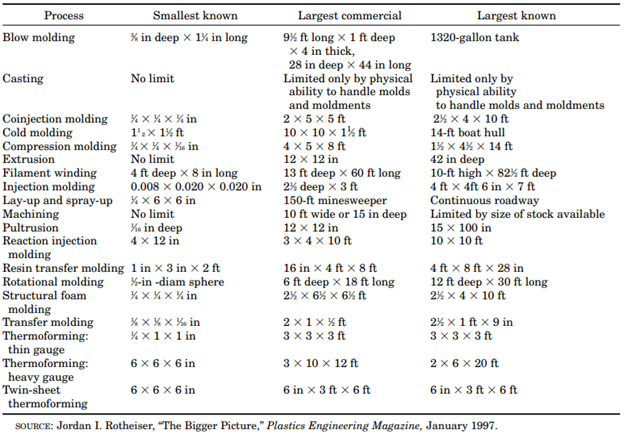
Dalam pemilihan proses, keterbatasan material juga harus diperhatikan karena tidak semua proses kompatibel dengan semua jenis plastik. Selain itu, ukuran produk menjadi faktor pembatas utama, karena setiap proses memiliki kapasitas maksimum yang dapat ditangani. Oleh karena itu, perancang produk harus memastikan ketersediaan peralatan yang sesuai sebelum menentukan desain akhir, terutama ketika bekerja mendekati batas kemampuan suatu proses. (by : niginashq) #plasticpallet #plasticrecycle #bumimulia #paletplastik #blowmolding #injectionmolding #injectionstretchblowmolding #molding #extrusion #extrusionprocess #thermoset
Source : Modern Plastic Handbook (Charles A. Harper)