Rumus dasar teknik untuk desain struktural dapat diterapkan pada desain komponen plastik, dengan batasan data yang tersedia untuk sifat material, seperti yang telah dibahas sebelumnya. Informasi ini tersedia secara luas dan tidak khusus untuk desain komponen plastik. Oleh karena itu, hal ini tidak akan dibahas dalam bab ini. Namun, informasi tersebut dapat ditemukan dalam Machinery’s Handbook, Edisi ke-24 (Industrial Press Inc., New York), serta dalam beberapa referensi lain yang tercantum di akhir bab ini.
Komponen plastik dapat diibaratkan seperti rantai, yang akan gagal terlebih dahulu pada titik terlemahnya. Perbaiki titik tersebut, maka kegagalan akan terjadi pada titik lemah berikutnya, dan seterusnya. Oleh karena itu, tujuan dalam desain komponen plastik adalah memastikan tidak ada titik lemah yang menyebabkan komponen gagal di bawah batas desainnya. Hal ini membutuhkan perhatian yang cermat pada sejumlah area kritis.
Sebagian besar perbedaan antara desain komponen plastik dan desain komponen dari material lain berkaitan dengan panas atau tekanan. Panas dan tekanan digunakan untuk membentuk komponen, dan efeknya terhadap komponen serta efek pendinginan setelah proses hingga kembali ke suhu ruang harus dipertimbangkan dalam tahap desain.
Efek Pendinginan dan Kebutuhan Ketebalan Dinding yang Seragam
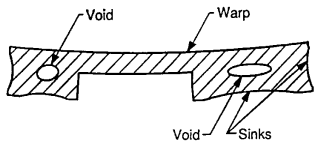
Sebagian besar proses mengharuskan plastik dipanaskan hingga suhu tinggi. Saat komponen mendingin, material akan menyusut menjauhi rongga cetakan (cavity) dan menempel pada inti (core), jika ada. Jelas bahwa semakin tebal dinding nominal komponen plastik, semakin lama waktu yang dibutuhkan untuk pendinginan. Ketika ketebalan dinding tidak seragam, bagian yang lebih tipis akan membeku lebih dulu dibanding bagian yang lebih tebal. Pendinginan yang tidak seragam ini menyebabkan masalah seperti rongga (void), pelengkungan (warpage), dan penyusutan cekung (sink), seperti ditunjukkan pada gambar “Voids, warpage, and sink in plastic parts”.
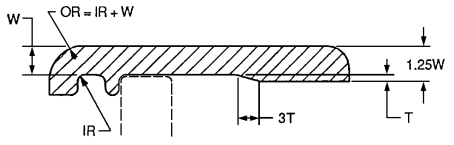
Tingkat masalah ini sangat bervariasi tergantung proses dan material (lebih buruk pada material dengan tingkat penyusutan tinggi) serta dipengaruhi oleh penggunaan filler dalam resin. Oleh karena itu, perancang plastik perlu berupaya keras menjaga ketebalan dinding tetap seragam di seluruh bagian komponen. Pada sudut, hal ini dicapai dengan membuat radius luar (OR) sama dengan radius dalam ditambah ketebalan dinding (IR + W). Ketika ketebalan dinding harus bervariasi, transisinya harus bertahap seperti pada gambar “Nominal wall thicknesses in plastic parts”. Setiap perubahan ketebalan (T) harus terjadi dalam jarak minimal 3 kali ketebalan tersebut (3T). Dalam kondisi apa pun, bagian yang lebih tebal tidak boleh melebihi bagian yang lebih tipis lebih dari 25% (1.25W). Selain meningkatkan tegangan internal, kondisi ini juga dapat menyebabkan sink pada sebagian besar resin yang tidak terisi filler. Jika dibutuhkan tepi vertikal, misalnya untuk posisi komponen seperti ditunjukkan garis putus-putus di sisi kiri gambar, maka rib dapat digunakan sebagai pengganti blok material besar.
Variasi ketebalan dinding yang berlebihan bukan satu-satunya penyebab pendinginan tidak seragam. Hal ini juga dapat disebabkan oleh cetakan (mold) yang tidak didinginkan secara memadai. Idealnya, suhu mold harus dijaga konstan di seluruh permukaan pencetakan. Namun kondisi ideal ini hampir tidak mungkin dicapai karena bentuk komponen sering membatasi penempatan saluran pendingin (water line). Contohnya adalah bentuk kotak. Sudut inti kotak menerima panas dari tiga arah (dua sisi dan bagian atas), sedangkan bagian inti yang membentuk sisi hanya menerima panas dari satu sisi. Agar tidak terjadi perbedaan suhu, bagian sudut membutuhkan pendinginan lebih besar dibanding sisi. Hal ini bisa membutuhkan sistem pendingin yang mahal dan sering tidak sesuai anggaran. Selain itu, saluran pendingin juga harus menghindari sistem ejeksi. Perancang mold sering harus memilih antara ejector atau saluran pendingin. Jumlah ejector yang lebih sedikit menyebabkan tekanan lebih besar per ejector, yang dapat menghasilkan deformasi atau memperpanjang siklus produksi.
Bentuk komponen juga menentukan lokasi gate. Idealnya, gate ditempatkan agar rongga cetakan terisi secara merata. Jika satu bagian terisi lebih dulu, bagian tersebut akan mulai mendingin lebih cepat, menyebabkan pendinginan tidak seragam. Hal ini juga dapat menyebabkan pembekuan gate terlalu cepat (gate freeze-off), yang mencegah pengisian (packing) yang cukup. Penempatan gate yang salah atau jumlah gate yang tidak memadai merupakan penyebab lain dari pendinginan tidak seragam dan distorsi komponen.
Penyusutan (Shrinkage) dan Penggunaan Draft pada Komponen Plastik
Tingkat penyusutan adalah besarnya perubahan ukuran komponen saat mendingin dari suhu proses ke suhu ruang. Nilainya dinyatakan sebagai penyusutan per inci ukuran komponen. Misalnya, komponen sepanjang 1 inci dengan tingkat penyusutan 0.005 in/in akan membutuhkan cetakan sepanjang 1.005 inci agar hasil akhir benar-benar menjadi 1 inci. Dimensi cetakan untuk ukuran lain dihitung dengan faktor 1.005. Contohnya, dimensi 1.500 inci dikalikan 1.005 menjadi 1.508 inci.
Biasanya, perancang mold yang melakukan perhitungan ini, sehingga tidak menjadi perhatian utama perancang komponen. Namun, perancang komponen dapat membantu menekan biaya mold dengan memilih dimensi yang mempertimbangkan shrinkage. Misalnya, memilih diameter 0.995 inci daripada 1.000 inci memungkinkan penggunaan core pin standar 1.000 inci, yang lebih sederhana bagi pembuat mold. Penghematan mungkin kecil untuk satu cavity, tetapi bisa signifikan untuk mold multi-cavity.
Tingkat penyusutan yang diberikan oleh produsen resin biasanya berupa rentang (0.004–0.006 in/in) karena dipengaruhi oleh ketebalan dinding—semakin tebal, semakin besar penyusutan. Nilainya bisa sangat kecil (0.001–0.002 in/in) hingga sangat besar (hingga 0.050 in/in). Beberapa resin memiliki penyusutan isotropik (sama ke segala arah), sementara lainnya anisotropik (berbeda tergantung arah aliran), dan umumnya lebih besar pada arah transversal.
Penggunaan filler dapat mengubah besar dan arah penyusutan. Contohnya, serat kaca akan sejajar dengan arah aliran sehingga mengurangi penyusutan di arah tersebut, tetapi tidak mengurangi di arah transversal. Akibatnya, perbedaan penyusutan meningkat dan risiko warpage menjadi lebih besar.
Dalam injection molding, penyusutan dipengaruhi oleh densitas plastik yang dapat dikontrol dengan proses packing (memasukkan lebih banyak resin ke dalam mold). Operator proses (processor) adalah pihak yang paling memahami perilaku resin dan menentukan faktor shrinkage yang digunakan dalam pembuatan mold, biasanya setelah berkonsultasi dengan produsen resin.
Pada compression mold yang tidak didinginkan, suhu operasi tinggi menyebabkan mold mengembang. Jika ekspansi ini lebih besar dari penyusutan material, mold dapat dibuat lebih kecil dari ukuran part untuk mengkompensasi.
Saat part menyusut dan menempel pada core, gaya cengkeramannya sangat kuat sehingga sulit dilepaskan tanpa gaya besar, yang dapat menyebabkan deformasi. Oleh karena itu, siklus harus cukup lama agar part dapat dikeluarkan tanpa kerusakan. Gaya ini dapat dikurangi dengan memberikan sudut kemiringan kecil pada dinding yang tegak lurus garis parting line, seperti pada gambar “Draft in plastic molds”. Sudut ini disebut draft dan umum digunakan pada semua komponen plastik hasil molding.
Dulu, aturan umum menyebutkan 1° per sisi adalah ideal dan 0.5° per sisi adalah minimum. Namun, tekanan ekonomi dan kebutuhan siklus produksi yang lebih cepat membuat draft lebih besar menjadi umum. Saat ini, 2° hingga 3° per sisi sering digunakan. Untuk part yang dalam (lebih dari 6 inci), 3° per sisi bahkan sangat disarankan.
Perlu diperhatikan bahwa rib pada gambar dapat menyebabkan efek penguncian saat penyusutan, sehingga part mencengkeram core lebih kuat. Rib seperti ini harus diberi draft yang cukup. Jika rib berada di sisi luar, dapat menyebabkan part menempel pada cavity (cavity hang-up), yang menyulitkan proses eject. Solusi biasanya adalah menambahkan undercut kecil pada sisi core, tetapi ini dapat mengubah desain dan menambah tegangan pada part.
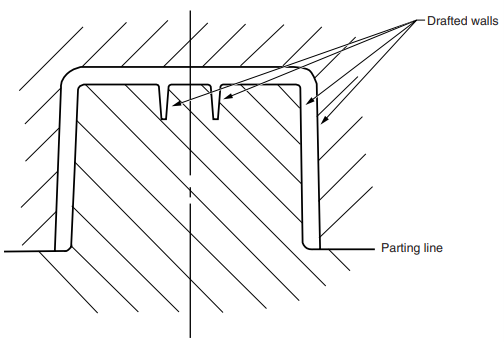
Jika permukaan diberi tekstur, draft harus ditambah karena tekstur terdiri dari banyak lekukan mikro yang menghambat pelepasan dari mold. Secara umum, aturan draft untuk tekstur adalah 1.5° per sisi + tambahan 1.5° per sisi untuk setiap 0.001 inci kedalaman tekstur. Dalam kondisi tertentu dapat diturunkan menjadi 1° per sisi + tambahan 1° per sisi per 0.001 inci kedalaman tekstur. (by : niginashq) #plasticpallet #plasticrecycle #bumimulia #paletplastik #blowmolding #injectionmolding #injectionstretchblowmolding #molding #extrusion #extrusionprocess #thermoset
Source : Modern Plastic Handbook (Charles A. Harper)