Desain komponen plastik merupakan salah satu aspek penting dalam proses manufaktur karena menentukan kekuatan, ketebalan dinding, bentuk, serta kualitas akhir produk. Setiap metode produksi plastik memiliki karakteristik yang berbeda sehingga desain komponen harus disesuaikan dengan proses manufaktur yang digunakan. Dalam industri plastik, beberapa proses yang perlu dipahami antara lain blow molding dan casting. Blow molding digunakan untuk membentuk komponen berongga dengan bantuan tekanan udara, sedangkan casting memanfaatkan resin cair yang dituangkan ke dalam cetakan dan kemudian dikeraskan melalui reaksi kimia. Artikel ini membahas prinsip desain komponen plastik, karakteristik proses blow molding dan casting, pengaruh ketebalan dinding, serta berbagai teknik untuk meningkatkan kekuatan dan kekakuan produk.
1. Prinsip Dasar Desain Komponen Plastik
Desain komponen plastik sangat dipengaruhi oleh metode manufaktur yang digunakan. Setiap proses memiliki batasan dan keunggulan tersendiri, sehingga pemilihan proses harus mempertimbangkan bentuk, ukuran, ketebalan dinding, serta kebutuhan mekanis produk. Secara umum, proses manufaktur plastik dapat dikelompokkan berdasarkan cara material dibentuk.
1.1 Proses pembentukan melalui penambahan material
Proses ini membentuk komponen melalui penambahan atau penyusunan material. Contohnya adalah lay-up, spray-up, dan rotational molding. Lay-up dan spray-up umumnya digunakan untuk material termoset, sedangkan rotational molding digunakan untuk material termoplastik. Karena proses tersebut tidak mengandalkan tekanan pembentukan yang tinggi, komponen yang dihasilkan relatif memiliki tegangan sisa yang rendah. Metode ini juga dapat digunakan untuk menghasilkan produk berukuran besar.
1.2 Proses pembentukan melalui peregangan
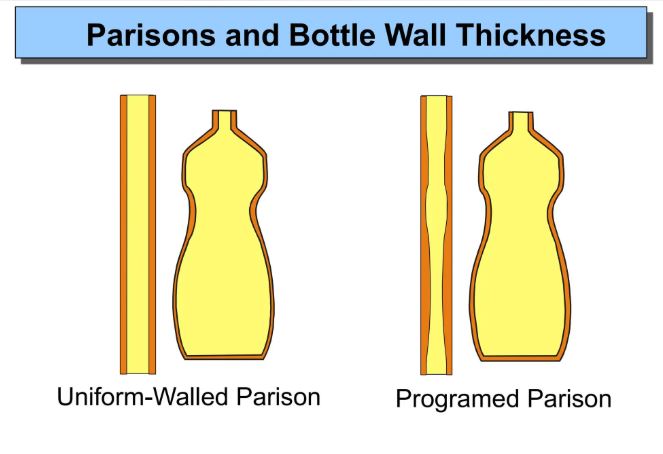
Proses thermoforming dan blow molding membentuk plastik melalui peregangan material. Pada thermoforming, lembaran plastik dipanaskan kemudian dibentuk mengikuti permukaan cetakan. Sementara itu, pada blow molding, material berbentuk tabung atau benda awal hasil injection molding dikembangkan hingga mengikuti rongga cetakan. Peregangan menyebabkan ketebalan material berkurang. Oleh karena itu, desain harus mempertimbangkan distribusi ketebalan dinding agar tidak terdapat bagian yang terlalu tipis.
1.3 Proses pengisian cetakan
Pada proses seperti compression molding dan casting, material ditempatkan atau dialirkan ke dalam cetakan untuk membentuk geometri yang diinginkan. Compression molding menggunakan tekanan untuk membentuk material, sedangkan casting umumnya menggunakan resin cair yang mengeras setelah terjadi reaksi kimia. Pemilihan proses yang tepat membantu menghasilkan komponen dengan kualitas, dimensi, dan karakteristik mekanis sesuai kebutuhan.
2. Blow Molding: Proses Pembentukan Komponen Plastik Berongga
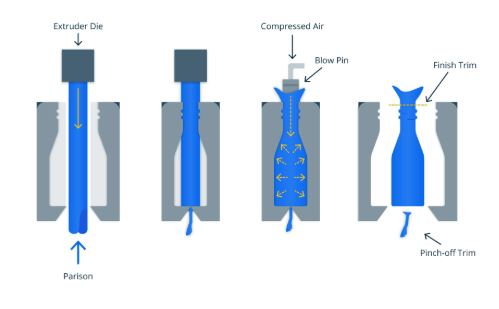
Blow molding atau pencetakan tiup merupakan proses manufaktur yang digunakan untuk menghasilkan komponen plastik berongga, seperti botol, jeriken, wadah, dan saluran udara otomotif. Prinsipnya menyerupai proses meniup kaca. Material plastik yang masih lunak dikembangkan menggunakan udara bertekanan hingga mengikuti kontur bagian dalam cetakan.
2.1 Prinsip kerja blow molding
Pada proses blow molding, benda awal yang disebut parison atau preform disiapkan terlebih dahulu, bergantung pada metode yang digunakan. Pada extrusion blow molding, plastik dilelehkan dan diekstrusi hingga membentuk tabung. Dua bagian cetakan kemudian menutup tabung tersebut, lalu udara dialirkan ke dalamnya. Tekanan udara menyebabkan plastik mengembang mengikuti bentuk rongga cetakan. Pada injection stretch blow molding, benda awal berbentuk preform dibuat menggunakan injection molding, kemudian dipanaskan sesuai kebutuhan dan diregangkan serta ditiup hingga menjadi produk akhir. Kedua metode tersebut memiliki karakteristik proses yang berbeda. Karena itu, pemilihan metode harus mempertimbangkan material, bentuk produk, serta kebutuhan ketebalan dan kekuatan dinding.
2.2 Penerapan blow molding dalam industri plastik
Blow molding tidak hanya digunakan untuk membuat botol. Proses ini juga dapat diterapkan untuk berbagai komponen berongga lainnya. Contoh penerapannya meliputi:
-
Botol dan wadah plastik untuk berbagai kebutuhan industri.
-
Jeriken dan kontainer berukuran besar.
-
Saluran udara pada kendaraan.
-
Komponen berdinding ganda untuk kebutuhan struktural.
-
Komponen berongga yang dipotong atau diproses kembali untuk memperoleh bentuk akhir tertentu.
Pada komponen berdinding ganda, ruang di antara kedua dinding dapat diisi material busa untuk meningkatkan kekakuan dan kekuatan, apabila sesuai dengan kebutuhan desain.
2.3 Pengaruh blow ratio terhadap ketebalan dinding
Blow ratio merupakan parameter yang digunakan untuk menggambarkan tingkat pengembangan atau peregangan material selama proses blow molding. Definisi dan rumusnya harus disesuaikan dengan geometri komponen serta acuan desain yang digunakan. Ketika plastik mengembang untuk mengisi rongga cetakan, luas permukaan komponen bertambah tanpa penambahan material. Akibatnya, ketebalan dinding akan berkurang. Sebagai contoh, apabila material dengan ketebalan awal 0,100 inci mengalami pengembangan dari luas 1 inci persegi menjadi 4 inci persegi, ketebalan rata-ratanya secara ideal dapat berkurang menjadi sekitar 0,025 inci. Perhitungan tersebut mengasumsikan distribusi material yang ideal. Dalam praktiknya, penipisan tidak terjadi secara merata karena setiap bagian komponen mengalami tingkat peregangan yang berbeda. Area yang mengalami peregangan besar cenderung memiliki dinding lebih tipis. Oleh sebab itu, distribusi ketebalan perlu diperhatikan saat merancang tonjolan, cekungan, dan sudut komponen.
2.4 Pemilihan blow ratio dan garis pemisah cetakan
Blow ratio yang dapat digunakan bergantung pada jenis material, bentuk komponen, dan metode pembentukannya. Pada komponen teknik, rasio sekitar 1,5–2 dapat menjadi kisaran awal yang nyaman menurut referensi desain tertentu, sedangkan rasio maksimum dapat mencapai sekitar 4–5 untuk aplikasi dan material tertentu. Nilai tersebut bukan batas universal untuk semua produk blow molding. Posisi garis pemisah cetakan (parting line) juga memengaruhi distribusi ketebalan material. Garis pemisah yang ditempatkan di tengah komponen dapat menghasilkan distribusi peregangan yang berbeda dibandingkan garis pemisah yang ditempatkan di salah satu sisi. Penempatan garis pemisah harus mempertimbangkan bentuk produk, penampilan, ketebalan dinding, dan kemudahan pelepasan dari cetakan.
2.5 Pengaruh radius sudut dan bentuk geometri
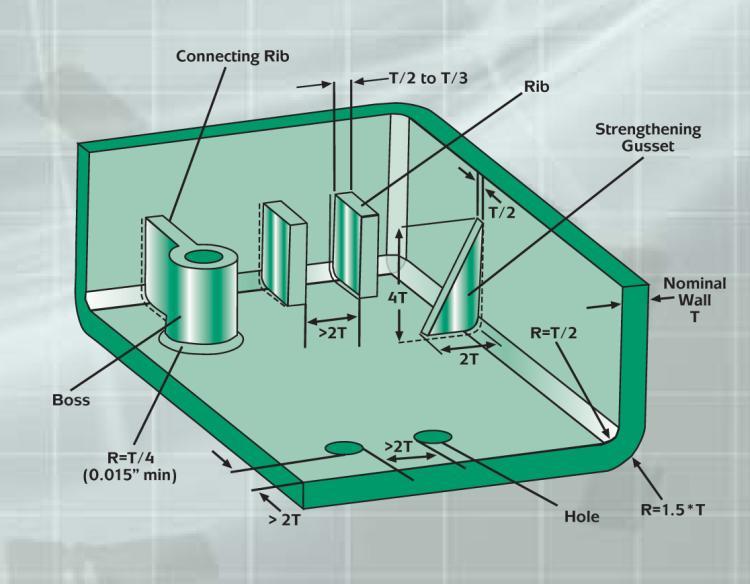
Radius luar (outside radius atau OR), radius dalam (inside radius atau IR), serta sudut kemiringan cetakan (draft angle) merupakan elemen penting dalam desain komponen plastik. Pada blow molding, sudut yang terlalu tajam dan perubahan geometri yang ekstrem dapat meningkatkan peregangan lokal. Kondisi tersebut berpotensi menyebabkan ketebalan dinding yang tidak merata. Penggunaan radius yang sesuai dapat membantu mengurangi konsentrasi peregangan dan menghasilkan transisi bentuk yang lebih baik. Chamfer juga dapat dipertimbangkan pada geometri tertentu untuk membantu mengendalikan penipisan dinding. Dimensi radius dan draft angle harus ditentukan berdasarkan ketebalan dinding, jenis material, serta geometri komponen. Untuk aplikasi produksi, gunakan tabel desain dan gambar teknik yang sesuai dengan proses yang digunakan.
2.6 Penggunaan rusuk dan tack-off untuk meningkatkan kekuatan
Komponen blow molding dengan permukaan datar yang luas dapat mengalami deformasi atau tekukan ke arah dalam. Fenomena ini dikenal sebagai oil canning. Salah satu cara meningkatkan kekakuan adalah menambahkan fitur penguat seperti:
-
Ribs (rusuk penguat): membantu meningkatkan kekakuan dan mengurangi tekukan.
-
Gussets: memberikan dukungan tambahan pada area tertentu.
-
Tack-off: menghubungkan atau mempertemukan bagian dinding yang berlawanan pada lokasi tertentu.
-
Permukaan berkontur: membantu meningkatkan kekakuan dibandingkan permukaan datar yang luas.
Tack-off dapat dibuat dalam bentuk kerucut atau rusuk. Tack-off berbentuk kerucut dapat meningkatkan kemampuan menahan beban tekan, sedangkan tack-off berbentuk rusuk dapat memberikan peningkatan kekakuan yang lebih besar sesuai konfigurasi desainnya. Dimensi, radius, sudut, dan jarak antarfitur penguat perlu disesuaikan dengan ketebalan komponen dan kebutuhan beban.
2.7 Penggunaan penguat logam dan busa
Pada aplikasi tertentu, kekuatan komponen blow molding dapat ditingkatkan dengan menambahkan elemen pengaku logam. Desainnya harus mempertimbangkan geometri penguat, ketebalan plastik, dan metode pemasangannya. Fitur tambahan seperti molded-in insert, undercut, dan mekanisme sambungan snap-fit juga dapat diterapkan apabila sesuai dengan kemampuan proses dan desain cetakan. Selain itu, ruang di antara dinding dapat diisi busa untuk membentuk struktur komposit. Kepadatan busa akan memengaruhi karakteristik mekanis yang dihasilkan sehingga pemilihannya harus disesuaikan dengan kebutuhan aplikasi.
3. Casting: Proses Pencetakan Plastik Menggunakan Resin Cair
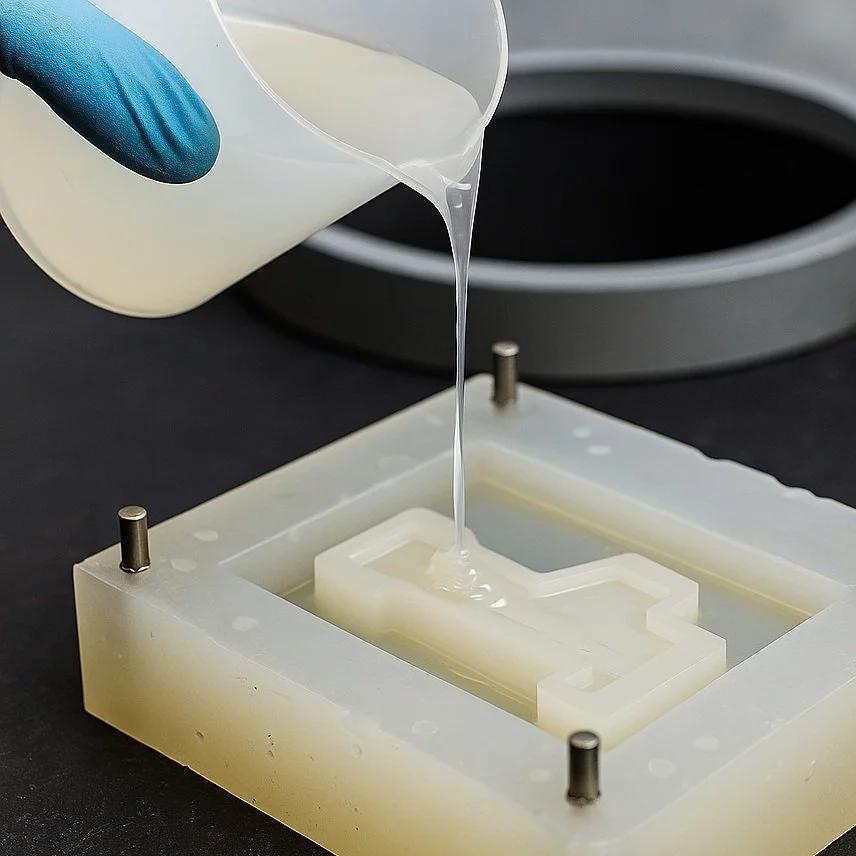
Casting atau pencetakan dengan penuangan merupakan proses manufaktur yang menggunakan material resin cair untuk mengisi cetakan, kemudian mengeraskannya melalui reaksi kimia. Proses ini telah lama digunakan dan menjadi dasar bagi perkembangan berbagai metode pencetakan plastik modern.
3.1 Prinsip kerja casting
Material casting umumnya terdiri atas dua komponen yang dicampurkan sebelum proses pengerasan. Setelah dicampur, reaksi kimia berlangsung dan menyebabkan resin mengeras membentuk komponen sesuai geometri cetakan. Karena proses casting umumnya berlangsung dengan tekanan yang sangat rendah atau tanpa tekanan pembentukan yang signifikan, cetakan dapat dibuat terbuka maupun tertutup sesuai kebutuhan. Casting dapat menghasilkan bentuk yang sederhana maupun kompleks, termasuk komponen dengan detail halus dan ketebalan dinding yang bervariasi.
3.2 Penerapan casting dalam industri
Casting digunakan dalam berbagai aplikasi yang membutuhkan bentuk kompleks atau perlindungan terhadap komponen tertentu.
Contohnya adalah:
-
Enkapsulasi komponen listrik dan elektronik.
-
Pembungkusan kumparan dan komponen elektronik.
-
Pembuatan komponen furnitur.
-
Pembuatan benda dekoratif.
-
Pembuatan komponen khusus yang membutuhkan detail permukaan tertentu.
Pada aplikasi elektronik, casting dapat digunakan untuk membungkus komponen tanpa memberikan tekanan mekanis tinggi yang berpotensi merusaknya. Istilah seperti potting, embedment, impregnation, dan encapsulation dapat digunakan untuk menggambarkan bentuk penerapan casting yang berkaitan dengan pengisian, penanaman, atau pembungkusan komponen.
3.3 Pengaruh panas reaksi dan penyusutan
Salah satu aspek penting dalam desain komponen casting adalah panas yang dihasilkan selama reaksi pengerasan. Reaksi antara resin dan katalis dapat menghasilkan panas karena berlangsung secara eksotermis. Panas tersebut dapat memengaruhi proses pengerasan dan menyebabkan penyusutan material. Penyusutan dapat terjadi secara tidak merata karena bagian komponen mengeras pada waktu yang berbeda. Akibatnya, komponen hasil casting berpotensi mengalami beberapa masalah, seperti:
-
Warpage: komponen melengkung atau berubah bentuk.
-
Sink marks: terbentuk cekungan pada permukaan.
-
Internal stresses: muncul tegangan sisa di dalam material.
-
Perubahan dimensi: ukuran komponen menyimpang dari dimensi cetakan.
Semakin besar komponen dan semakin tebal bagian dindingnya, semakin penting pengendalian panas dan penyusutan untuk menjaga ketepatan dimensi.
3.4 Pedoman desain komponen casting
Desain komponen casting perlu memperhatikan keseragaman ketebalan dinding, bentuk sudut, dan kemungkinan terbentuknya rongga udara. Ketebalan dinding yang relatif seragam membantu mengurangi perbedaan laju pengerasan dan penyusutan. Bagian yang terlalu tebal serta sudut yang terlalu tajam sebaiknya dihindari apabila tidak diperlukan oleh fungsi komponen. Material casting tertentu juga bersifat relatif rapuh. Oleh karena itu, bagian yang sangat tipis perlu dirancang dengan hati-hati agar tidak mudah patah ketika ditangani. Selain itu, desain cetakan harus memungkinkan udara keluar sehingga tidak terperangkap dan membentuk rongga atau cacat permukaan.
3.5 Pertimbangan desain untuk enkapsulasi elektronik
Pada enkapsulasi elektronik, komponen yang dibungkus perlu ditempatkan dengan tepat agar lapisan pelindung memiliki ketebalan yang memadai. Komponen sebaiknya tidak bersentuhan dengan dinding luar cetakan apabila kontak tersebut dapat menyebabkan area tertentu tidak terlindungi. Dalam kondisi tertentu, cangkang pelindung yang telah dicetak sebelumnya dapat digunakan untuk membantu menjaga ketebalan lapisan. Kontaminan pada komponen juga harus diperhatikan. Bahan yang dapat menguap ketika terkena panas berpotensi menimbulkan rongga atau mengganggu kualitas hasil casting. Karena itu, pembersihan komponen sebelum pencetakan sangat penting. Pada aplikasi tertentu, pemanasan dalam kondisi vakum dapat digunakan untuk menghilangkan zat volatil. Casting dalam kondisi vakum juga dapat dipertimbangkan untuk mengurangi terbentuknya rongga yang berpotensi mengganggu kinerja komponen listrik, khususnya pada aplikasi dengan tegangan atau frekuensi tinggi.
3.6 Metode perakitan komponen casting
Karena casting mampu menghasilkan bentuk yang kompleks, kebutuhan perakitan tambahan dapat lebih terbatas dibandingkan komponen yang dibentuk dari beberapa bagian terpisah. Metode perakitan yang umum digunakan meliputi:
-
Perekat (adhesives).
-
Pengencang mekanis (fasteners).
-
Sekrup pembentuk ulir sendiri (self-tapping screws).
-
Sisipan berulir (threaded inserts).
Sisipan berulir dapat ditanamkan selama proses pencetakan atau dipasang setelah komponen mengeras. Namun, penanaman sisipan perlu dipertimbangkan dengan baik karena material termoset tidak dapat dilelehkan kembali untuk melepaskan sisipan dengan mudah jika komponen menjadi produk cacat.
3.7 Finishing permukaan komponen casting
Setelah proses casting selesai, komponen biasanya memerlukan pemotongan bagian saluran masuk material, seperti gate atau sprue. Proses tersebut dapat dilakukan secara manual atau menggunakan pemesinan. Komponen yang mengutamakan penampilan juga dapat membutuhkan finishing tambahan, seperti pengisian rongga permukaan, pelapisan, pengecatan, atau pencetakan dekoratif. Beberapa metode yang dapat digunakan adalah hot stamping, pad printing, silk screening, dan heat transfer. Pemilihan metode finishing bergantung pada jenis material, kebutuhan estetika, serta persyaratan kualitas produk akhir.
4. Perbedaan Blow Molding dan Casting
Blow molding dan casting memiliki prinsip kerja yang berbeda sehingga penerapannya juga berbeda.
| Aspek | Blow molding | Casting |
|---|---|---|
| Prinsip pembentukan | Plastik dikembangkan menggunakan udara di dalam cetakan | Resin cair mengisi cetakan lalu mengeras |
| Bentuk produk | Umumnya komponen berongga | Dapat menghasilkan bentuk sederhana maupun kompleks |
| Karakteristik dinding | Dapat menipis akibat peregangan | Dipengaruhi oleh geometri cetakan, aliran resin, dan penyusutan |
| Pertimbangan utama | Blow ratio, distribusi ketebalan, radius, dan geometri | Panas reaksi, penyusutan, rongga udara, dan ketebalan dinding |
| Contoh aplikasi | Botol, jeriken, saluran udara otomotif | Enkapsulasi elektronik, komponen furnitur, dan benda dekoratif |
Pemilihan proses yang tepat harus mempertimbangkan fungsi komponen, material, volume produksi, kebutuhan dimensi, dan biaya manufaktur.
5. Kesimpulan
Desain komponen plastik harus disesuaikan dengan karakteristik proses manufaktur yang digunakan. Pada blow molding, perhatian utama terletak pada blow ratio, distribusi ketebalan dinding, radius sudut, dan fitur penguat yang membantu mencegah deformasi. Sementara itu, pada casting, faktor penting meliputi panas reaksi, penyusutan material, keseragaman ketebalan dinding, pencegahan rongga udara, dan metode finishing. Dengan memahami karakteristik kedua proses tersebut, perancang dapat menghasilkan komponen plastik yang lebih sesuai dengan kebutuhan fungsi, kekuatan, kualitas permukaan, dan ketepatan dimensi. (PIC: Aditia N.) #bumimulia #paletplastik #plasticpallet #recycleplastic #higienis #extrusionblowmolding #injectionstretchblow #injectionmolding #extrusiontube #printingtube #labellingmachine #shrinklabel
Source: Modern Plastics Handbook (Charles A. Harper)