Pendahuluan
Desain komponen plastik merupakan salah satu faktor penting yang menentukan kekuatan, kualitas, dan kemudahan proses produksi. Desain yang kurang tepat dapat menyebabkan berbagai masalah, seperti konsentrasi tegangan (stress concentration), perubahan bentuk, retakan, perangkap gas (gas trap), garis pertemuan material (knit line), dan cekungan permukaan (sink mark).
Dalam proses pencetakan plastik (plastic molding), perancangan sudut, ketebalan dinding, rusuk penguat (rib), dan bos (boss) perlu memperhatikan karakteristik material serta kondisi proses produksi. Pemahaman terhadap prinsip desain ini membantu menghasilkan komponen yang kuat, stabil, dan sesuai dengan kebutuhan penggunaannya.
Artikel ini membahas prinsip dasar desain komponen plastik, termasuk cara mengurangi konsentrasi tegangan, merancang rusuk penguat dan bos, serta mencegah cacat yang dapat memengaruhi kualitas produk.
1. Konsentrasi Tegangan pada Sudut Dalam (Stress Concentration)
Konsentrasi tegangan adalah kondisi ketika tegangan terkumpul pada area tertentu di dalam suatu komponen. Pada komponen plastik, kondisi ini sering terjadi pada sudut dalam yang tajam karena sebagian besar material plastik sensitif terhadap takikan (notch sensitive).
1.1 Pengaruh radius sudut dalam
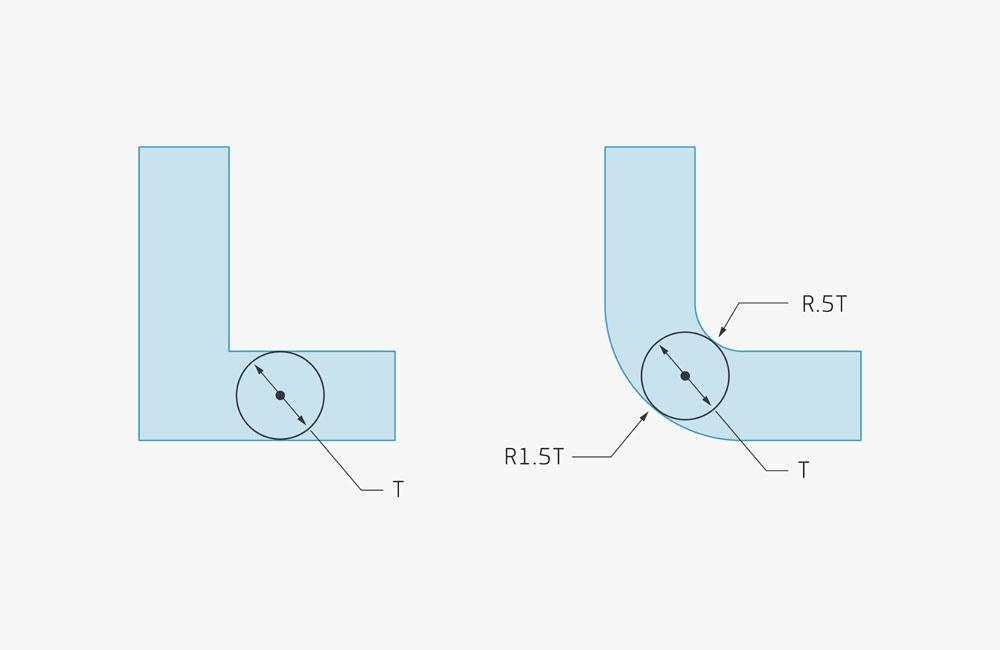
Jari-jari sudut dalam (inside radius) berpengaruh terhadap besarnya konsentrasi tegangan. Hubungan ini dapat dinilai melalui perbandingan antara radius sudut dalam (R) dan ketebalan dinding (wall thickness atau W). Berdasarkan prinsip desain yang dibahas dalam referensi teknis, faktor konsentrasi tegangan meningkat secara signifikan ketika rasio R/W berada di bawah 0,5. Pada rasio 0,25, faktor konsentrasi tegangan dapat mencapai 2,25. Oleh karena itu, penggunaan radius pada sudut dalam lebih disarankan daripada menggunakan sudut tajam tanpa lengkungan.
1.2 Manfaat penggunaan radius
Penggunaan radius pada sudut dalam memiliki beberapa manfaat, yaitu:
Mengurangi konsentrasi tegangan pada komponen plastik.
Mengurangi risiko retak akibat pembebanan.
Membantu kelancaran aliran material plastik di dalam cetakan.
Mendukung distribusi lelehan plastik yang lebih seragam.
Berpotensi mengurangi waktu siklus pencetakan (molding cycle).
Poin penting: Hindari sudut dalam yang terlalu tajam. Radius perlu disesuaikan dengan ketebalan dinding, jenis material, dan fungsi komponen.
2. Desain Rusuk Penguat (Rib Design)
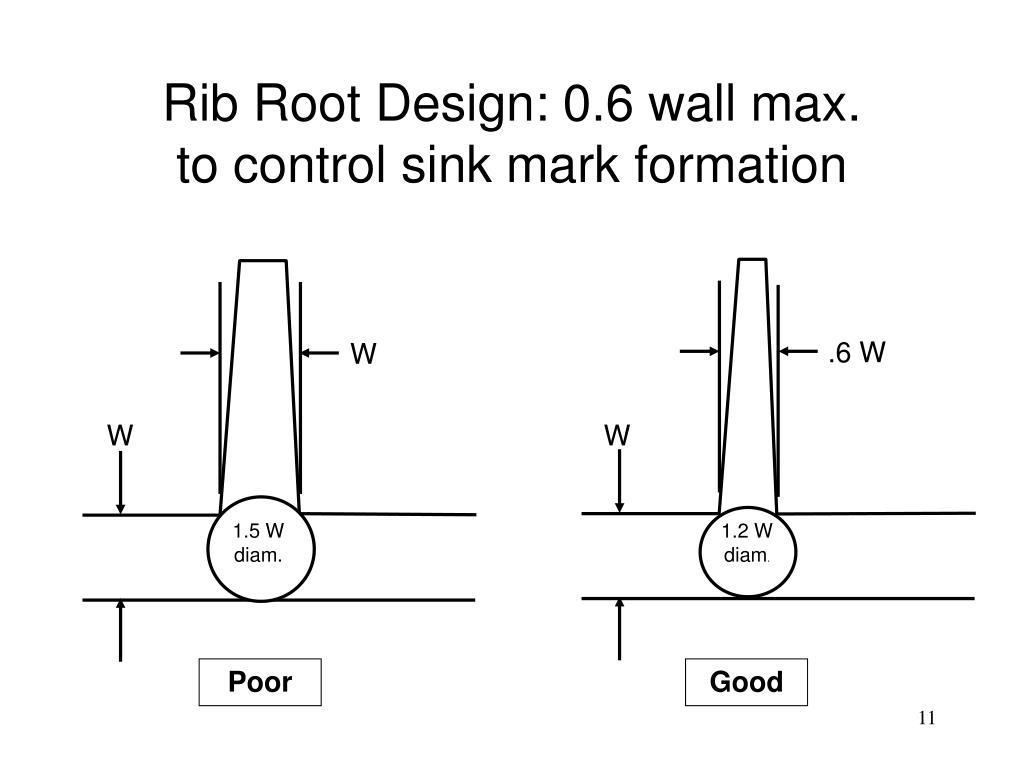
Rusuk penguat atau rib merupakan elemen desain yang digunakan untuk meningkatkan kekakuan dan kekuatan komponen plastik tanpa harus menambah ketebalan seluruh dinding. Desain rib yang tepat membantu mengurangi deformasi dan mendukung kemampuan komponen dalam menahan beban. Namun, dimensi rib yang tidak sesuai dapat menimbulkan masalah, seperti penipisan ujung rusuk, konsentrasi tegangan, dan cacat sink mark.
2.1 Ketebalan dan radius rib
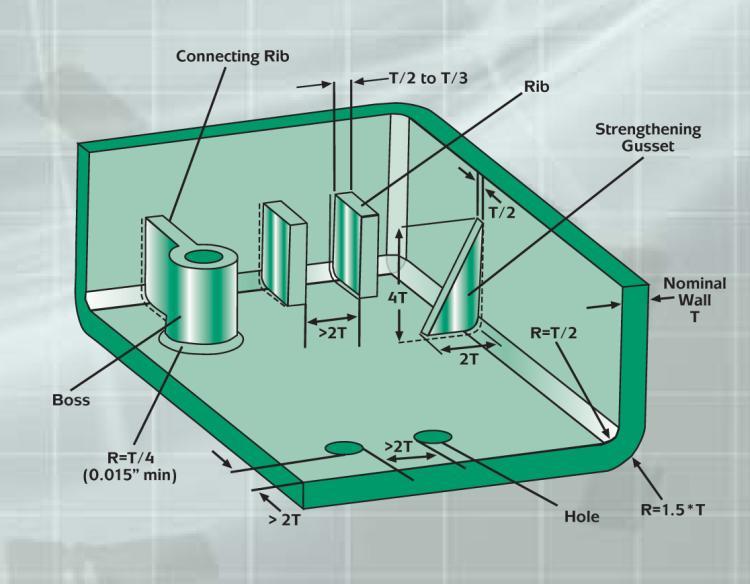
Dalam desain konvensional, penambahan ketebalan pada area yang terhubung dengan rib perlu dikendalikan agar tidak menimbulkan penumpukan material. Salah satu pedoman dalam referensi desain adalah menjaga peningkatan ketebalan dinding nominal agar tidak melebihi 25% pada konfigurasi yang dibahas. Nilai tersebut bukan aturan universal untuk seluruh jenis plastik dan proses pencetakan. Radius sudut pada dasar rib juga perlu diperhatikan. Radius yang terlalu kecil meningkatkan konsentrasi tegangan, sedangkan penambahan radius yang terlalu besar dapat menyebabkan penumpukan ketebalan material.
2.2 Tinggi dan ketebalan rib
Beberapa pedoman dimensi yang dibahas dalam referensi tersebut meliputi:
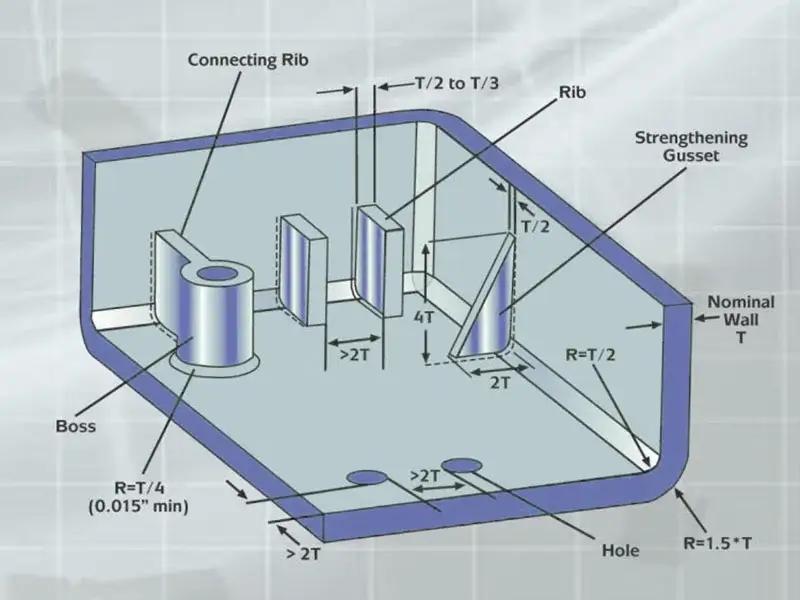
Tinggi rib sekitar tiga kali ketebalan dinding nominal (3W).
Tinggi penguat sudut (corner gusset) sekitar dua kali ketebalan dinding nominal (2W).
Ketebalan ujung rib setelah memperhitungkan draft angle sebaiknya tidak kurang dari 0,040 inci atau sekitar 1,016 mm.
Dimensi aktual harus divalidasi berdasarkan material, beban, geometri komponen, dan kemampuan proses produksi.
2.3 Desain rib untuk menahan beban
Rib yang berfungsi menahan beban (load-bearing rib) memerlukan pertimbangan yang lebih ketat daripada rib yang hanya berfungsi sebagai penentu posisi.
Radius sudut dalam yang memadai membantu mengurangi konsentrasi tegangan. Namun, radius yang lebih besar tidak selalu menghasilkan desain yang lebih baik karena penambahan dimensi dapat meningkatkan ketebalan lokal dan risiko sink mark.
2.4 Box rib dan penguat sudut
Beberapa proses, seperti blow molding, rotational molding, dan thermoforming, memiliki keterbatasan dalam membentuk rib yang berdiri tegak secara langsung.
Sebagai alternatif, desain box rib dapat digunakan untuk meningkatkan kekakuan komponen. Pada beberapa aplikasi, box rib juga dapat dibuat secara terpisah dan dipasang menggunakan perekat.
Penguat sudut (gusset) dapat digunakan untuk meningkatkan kekakuan pada area sambungan. Untuk rib dan gusset eksternal, draft angle perlu diperhatikan agar komponen tidak menempel pada rongga cetakan saat proses pembukaan cetakan.
3. Desain Tiang dan Bos (Post and Boss Design)
Tiang (post) dan bos (boss) merupakan fitur geometri pada komponen plastik yang digunakan untuk mendukung fungsi pemasangan, penempatan, atau pengikatan komponen lain.
Tiang yang berdiri bebas dapat mengalami pendinginan yang tidak merata sehingga berisiko mengalami perubahan bentuk. Penggunaan gusset dapat membantu memberikan dukungan tambahan.
Salah satu alternatif desain adalah menggunakan bos berongga dengan diameter yang sesuai. Konfigurasi ini dapat memberikan kekuatan yang lebih baik dan membantu mengendalikan ketebalan material.
3.1 Fungsi bos pada komponen plastik
Bos dapat digunakan untuk:
-
Menempatkan atau memosisikan komponen lain.
-
Menyediakan titik pemasangan sekrup.
-
Menjadi dudukan bagi sisipan logam berulir (threaded inserts).
-
Mendukung sambungan mekanis pada produk plastik.
Desain bos harus mempertimbangkan fungsi, beban, jenis pengikat, ketebalan dinding, dan metode pencetakan.
3.2 Desain bos untuk penampilan
Bos yang digunakan untuk penempatan komponen atau sebagai penyangga ringan perlu dirancang agar tidak menimbulkan penumpukan ketebalan material yang berlebihan.
Pada konfigurasi yang dibahas dalam referensi, peningkatan ketebalan dinding dibatasi hingga 25% sebagai salah satu pendekatan untuk mengurangi tegangan sisa dan sink mark.
Setelah draft angle diperhitungkan, dinding pada ujung terbuka bos juga perlu memiliki ketebalan yang memadai.
3.3 Desain bos untuk kekuatan
Bos yang digunakan untuk aplikasi struktural, seperti pemasangan sekrup atau sisipan logam berulir, membutuhkan pertimbangan kekuatan yang lebih tinggi.
Penambahan ketebalan dinding bos dapat meningkatkan kekuatan, tetapi juga berpotensi menimbulkan sink mark pada permukaan di bawah dasar bos.
Oleh karena itu, desain perlu menyeimbangkan kekuatan mekanis, kualitas permukaan, dan kemampuan proses pencetakan.
3.4 Bos untuk sekrup self-tapping
Pemilihan diameter lubang pada bos harus disesuaikan dengan jenis dan ukuran sekrup.
Sekrup pembentuk ulir (thread-forming screw) membentuk ulir pada material, sedangkan sekrup pemotong ulir (thread-cutting screw) memotong material untuk membentuk ulir.
Diameter lubang yang terlalu kecil dapat meningkatkan tegangan dan menyebabkan bos retak. Sebaliknya, diameter lubang yang terlalu besar dapat mengurangi kekuatan pengikatan dan menyebabkan ulir mudah terlepas.
Panjang keterlibatan ulir (thread engagement length), diameter luar bos, dan kedalaman lubang juga harus disesuaikan dengan spesifikasi pengikat serta rekomendasi produsen.
3.5 Bos untuk threaded inserts
Bos untuk sisipan berulir memiliki prinsip desain yang serupa dengan bos untuk sekrup self-tapping.
Diameter lubang ditentukan berdasarkan dimensi sisipan dan rekomendasi produsen. Hal ini penting terutama untuk sisipan yang dipasang menggunakan panas (heat-set), tekanan (press-in), atau ultrasonik.
Diameter luar bos dan kedalaman lubang perlu dirancang agar sisipan dapat terpasang dengan baik tanpa menyebabkan kerusakan pada komponen plastik.
4. Perangkap Gas (Gas Trap) pada Proses Molding
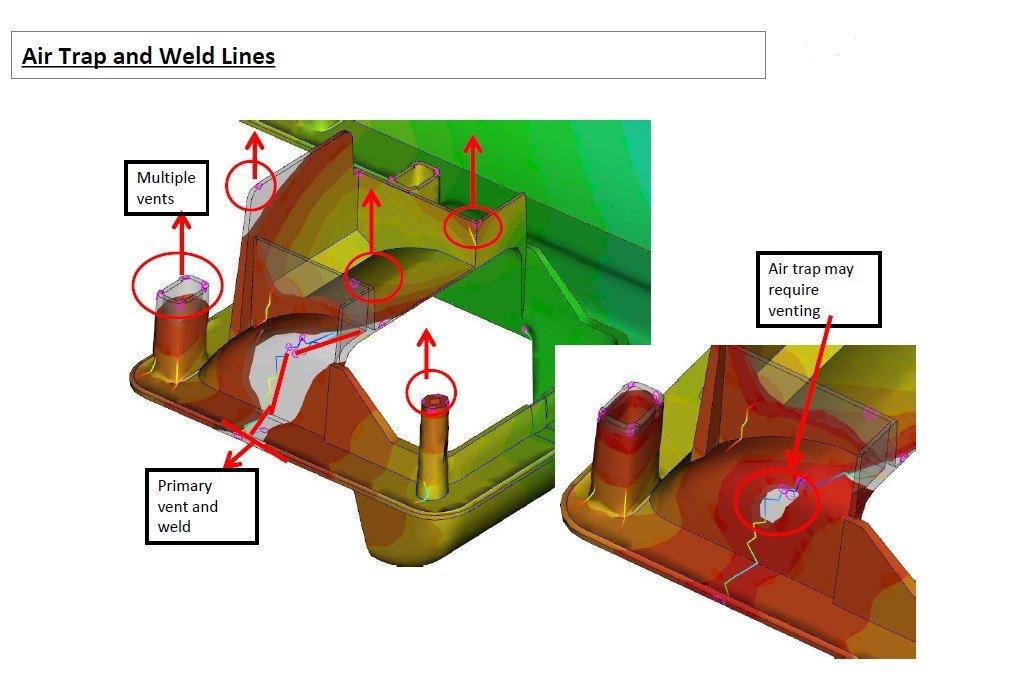
Perangkap gas adalah kondisi ketika udara atau gas terjebak di dalam rongga cetakan selama material plastik mengisi cetakan.
Pada proses pencetakan, material plastik menggantikan udara di dalam rongga cetakan. Jika desain komponen membentuk area tertutup tanpa jalur keluarnya udara, gas dapat terperangkap dan mengalami kompresi.
Kondisi tersebut dapat menyebabkan cacat permukaan, perubahan warna akibat pembakaran lokal, atau masalah kualitas lainnya.
4.1 Penyebab gas trap
Beberapa faktor desain yang dapat meningkatkan risiko gas trap meliputi:
Rusuk yang membentuk area buntu.
Geometri komponen yang menghalangi jalur keluarnya udara.
Area pertemuan beberapa aliran material.
Kurangnya ventilasi pada cetakan.
4.2 Cara mencegah gas trap
Pencegahan gas trap dapat dilakukan dengan beberapa pendekatan:
Merancang jalur aliran material agar udara dapat keluar.
Menghindari geometri yang membentuk ruang buntu.
Menambahkan saluran ventilasi (vent) pada lokasi yang sesuai.
Mengoptimalkan posisi dan desain rusuk.
Memastikan ventilasi cetakan tetap bersih selama penggunaan.
Pada kondisi tertentu, pin pendorong (ejector pin) dapat dirancang untuk membantu menyediakan saluran ventilasi. Namun, desain tersebut harus mempertimbangkan fungsi pelepasan komponen dan kebutuhan perawatan cetakan.
5. Garis Pertemuan Material (Knit Line atau Weld Line)
Knit line atau weld line merupakan garis yang terbentuk ketika dua aliran lelehan plastik bertemu kembali setelah terpisah selama proses pengisian cetakan.
Kondisi ini dapat terjadi akibat keberadaan inti cetakan, perubahan ketebalan dinding, cekungan, atau perubahan arah aliran material.
Ketika aliran plastik bergerak di dalam cetakan, bagian terdepannya dapat mengalami pendinginan dan membentuk lapisan yang sebagian memadat. Saat dua aliran bertemu kembali, penyatuan material mungkin tidak menghasilkan kekuatan yang sama dengan material di sekitarnya.
5.1 Dampak knit line terhadap kekuatan
Kekuatan pada area knit line dapat lebih rendah dibandingkan bagian komponen lainnya. Dalam kondisi tertentu, penyatuan material bahkan tidak terbentuk dengan baik.
Knit line yang terbuka (open knit line) merupakan kondisi yang tidak dapat diterima dalam banyak aplikasi karena menunjukkan kegagalan penyatuan material.
Keberadaan knit line pada area dengan tegangan tinggi perlu dihindari karena dapat meningkatkan risiko kegagalan komponen.
5.2 Faktor yang memengaruhi knit line
Beberapa faktor yang dapat memengaruhi lokasi dan kualitas knit line meliputi:
Posisi gate.
Arah dan kecepatan aliran material.
Geometri komponen.
Keberadaan core.
Ketebalan dinding.
Kondisi proses pencetakan.
Perubahan posisi gate dan penyesuaian geometri dapat membantu mengendalikan lokasi knit line. Simulasi aliran material (mold flow simulation) juga dapat digunakan untuk memperkirakan lokasi terbentuknya garis pertemuan sebelum cetakan diproduksi.
5.3 Knit line pada lubang dan bos
Ketika lelehan plastik mengalir mengelilingi core untuk membentuk lubang, dua aliran material akan bertemu kembali pada sisi yang berlawanan dengan arah aliran utama.
Akibatnya, knit line dapat terbentuk di sekitar lubang atau bos.
Jika lubang digunakan untuk pemasangan sekrup atau menahan beban, lokasi knit line perlu diperhatikan agar tidak berada pada sisi yang menerima gaya terbesar.
Pada aplikasi yang memerlukan kekuatan atau presisi tinggi, pembuatan lubang melalui proses pemesinan dapat dipertimbangkan sebagai alternatif.
6. Cacat Sink Mark pada Komponen Plastik
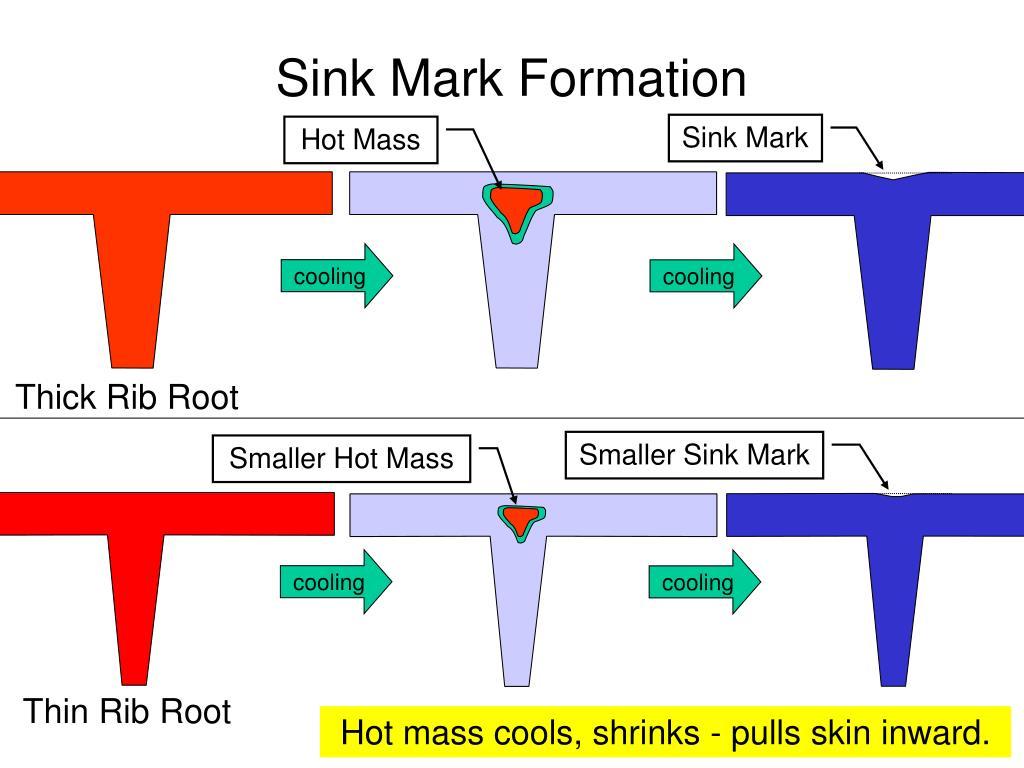
Sink mark adalah cekungan pada permukaan komponen plastik yang umumnya berkaitan dengan penyusutan material dan perbedaan ketebalan selama pendinginan.
Cacat ini dapat muncul pada area yang memiliki penumpukan material, seperti dasar bos atau bagian yang terhubung dengan rusuk tebal.
Pada proses injection molding, ketebalan lokal yang berlebihan dapat meningkatkan risiko sink mark. Karena itu, desain rib dan boss perlu mempertimbangkan distribusi ketebalan dinding.
Beberapa pendekatan untuk mengurangi risiko sink mark meliputi:
Menghindari penumpukan ketebalan material.
Mengoptimalkan ketebalan rib dan boss.
Menyesuaikan desain radius pada sambungan.
Mengoptimalkan parameter proses pencetakan.
Melakukan validasi desain melalui simulasi dan uji coba produksi.
Penggunaan material pengisi (filler) atau material berbusa dapat memengaruhi tingkat sink mark, tetapi penerapannya harus mempertimbangkan sifat mekanis dan kualitas permukaan produk.
7. Kesimpulan
Desain komponen plastik yang baik harus mempertimbangkan kekuatan mekanis, ketebalan dinding, aliran material, pelepasan komponen dari cetakan, dan kualitas permukaan.
Beberapa prinsip utama yang perlu diperhatikan adalah:
-
Gunakan radius yang sesuai untuk mengurangi konsentrasi tegangan pada sudut dalam.
-
Rancang rib dan gusset untuk meningkatkan kekakuan tanpa menyebabkan penumpukan material berlebihan.
-
Sesuaikan desain post dan boss dengan fungsi serta beban yang diterima.
-
Pastikan udara dapat keluar dari rongga cetakan untuk mengurangi risiko gas trap.
-
Kendalikan lokasi dan kualitas knit line, terutama pada area yang menahan beban.
-
Hindari perubahan ketebalan yang terlalu besar untuk membantu mengurangi sink mark.
Penerapan prinsip desain tersebut dapat membantu meningkatkan kualitas komponen plastik dan mengurangi risiko cacat selama proses produksi. Namun, seluruh dimensi dan parameter desain perlu divalidasi berdasarkan jenis material, metode pencetakan, kebutuhan fungsional, serta standar teknis yang berlaku. (PIC: Aditia N.) #bumimulia #paletplastik #plasticpallet #palletplastic #higienis #recycleplastic #extrusionblowmolding #injectionstretchblow #injectionmolding #extrusiontube #printingtube #labellingmachine #shrinklabel
Source: Modern Plastics Handbook (Charles A. Harper)