Pemilihan tooling plastik merupakan salah satu aspek penting dalam proses desain dan manufaktur produk plastik. Kualitas suatu komponen plastik sangat dipengaruhi oleh kualitas tooling atau mold yang digunakan untuk membentuknya. Oleh karena itu, pemahaman mengenai tooling sangat dibutuhkan, bukan hanya oleh pembuat mold, tetapi juga oleh desainer produk dan engineer yang menentukan proses produksi. Meskipun seorang desainer produk tidak harus mampu membuat desain tooling secara detail, pemahaman dasar mengenai tooling plastik tetap diperlukan. Pengetahuan tersebut membantu menentukan desain produk sekaligus memilih proses manufaktur yang sesuai.
Beberapa faktor utama dalam pemilihan tooling adalah biaya pembuatan mold dan kemampuan tooling dalam menghasilkan detail desain. Kedua faktor tersebut sangat dipengaruhi oleh tekanan molding yang dibutuhkan dan tingkat kompleksitas tooling yang harus dibuat. Berdasarkan tekanan yang digunakan, proses molding dapat dikelompokkan menjadi beberapa kategori, yaitu proses open-mold, proses bertekanan rendah hingga sedang, proses bertekanan tinggi, serta proses profile seperti extrusion dan pultrusion.
Konstruksi Dasar Tooling Plastik
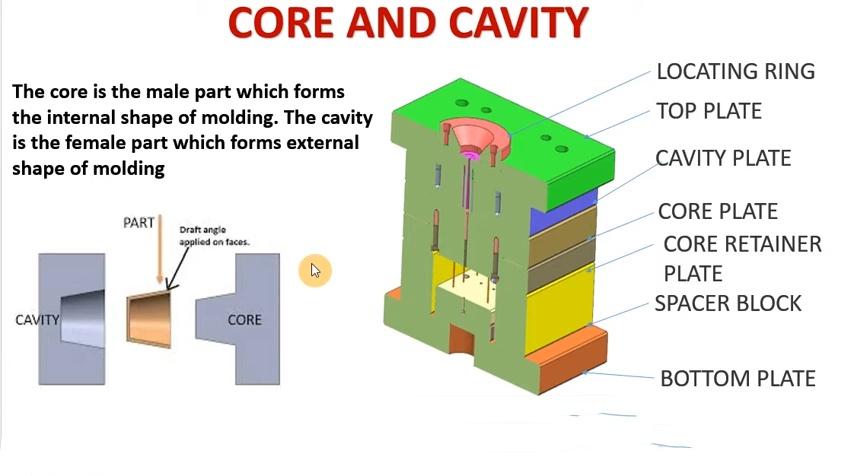
Secara umum, proses open-mold memiliki biaya tooling yang lebih rendah dibandingkan closed-mold untuk produk dengan tingkat kompleksitas yang sama. Hal ini terjadi karena open-mold hanya membutuhkan satu sisi mold untuk membentuk produk. Sebaliknya, proses closed-mold umumnya membutuhkan dua bagian mold, yaitu core dan cavity. Untuk produk berongga, seperti produk yang dibuat melalui blow molding atau rotational molding, dapat digunakan split cavity. Pada open-mold, hanya bagian male atau female mold yang diperlukan. Female mold digunakan untuk membentuk bagian luar produk, sedangkan male mold digunakan untuk membentuk bagian dalam produk.
Proses open-mold memiliki tekanan molding yang sangat rendah atau hampir tidak menggunakan tekanan. Sementara itu, biaya tooling pada closed-mold cenderung meningkat seiring dengan meningkatnya tekanan molding. Semakin tinggi tekanan yang digunakan, semakin kuat mold yang diperlukan. Mold dengan tekanan tinggi membutuhkan material yang lebih kuat, proses pemesinan yang lebih kompleks, dan waktu pengerjaan yang lebih lama. Kondisi tersebut menyebabkan biaya tooling menjadi lebih tinggi. Namun, tekanan molding yang lebih tinggi juga memberikan beberapa keuntungan. Proses tersebut mampu menghasilkan detail produk yang lebih halus dan dapat memperpendek waktu siklus molding. Dengan demikian, dalam produksi plastik terdapat hubungan antara biaya tooling dan harga produk. Investasi tooling yang lebih tinggi dapat membantu menghasilkan waktu siklus yang lebih cepat dan biaya per unit produk yang lebih rendah ketika volume produksinya cukup besar.
Core, Cavity, dan Parting Line pada Mold
Pada closed-mold, dua komponen utama yang sering digunakan adalah core dan cavity. Core dan cavity bekerja bersama untuk membentuk geometri produk. Untuk proses pembuatan produk berongga, seperti blow molding dan rotational molding, dapat digunakan split cavity. Bagian tempat dua bagian mold bertemu disebut parting line. Kedua bagian mold harus bertemu dengan presisi untuk mencegah material plastik keluar dari area mold selama proses berlangsung. Apabila parting line berbentuk lurus dan berada pada satu bidang, penyelarasan kedua bagian mold relatif mudah dilakukan. Namun, beberapa desain produk membutuhkan parting line yang mengikuti kontur tertentu. Kondisi tersebut dikenal sebagai broken parting line. Pembuatan broken parting line membutuhkan proses pemesinan yang lebih teliti sehingga biaya pembuatannya lebih tinggi dibandingkan mold dengan parting line lurus.
Shut-Off untuk Membentuk Lubang pada Produk Plastik
Lubang pada produk plastik dapat dibuat ketika sebagian dari salah satu bagian mold menutup bagian lainnya sehingga material plastik tidak dapat mengalir melewati area tersebut. Jika lubang berada pada bidang yang sejajar dengan parting line, mekanisme tersebut disebut shut-off. Pada umumnya, core digunakan untuk melakukan shut-off terhadap cavity. Hal ini berkaitan dengan penyusutan material plastik setelah proses molding. Produk cenderung mencengkeram permukaan shut-off sehingga kondisi tersebut lebih baik terjadi pada sisi core. Untuk lubang yang bentuknya tidak beraturan atau memiliki ukuran besar, bagian pembentuk lubang biasanya dibuat langsung pada core. Sementara itu, lubang berbentuk bulat dapat dibuat secara lebih ekonomis menggunakan core pin.
Slide dan Side Action pada Mold
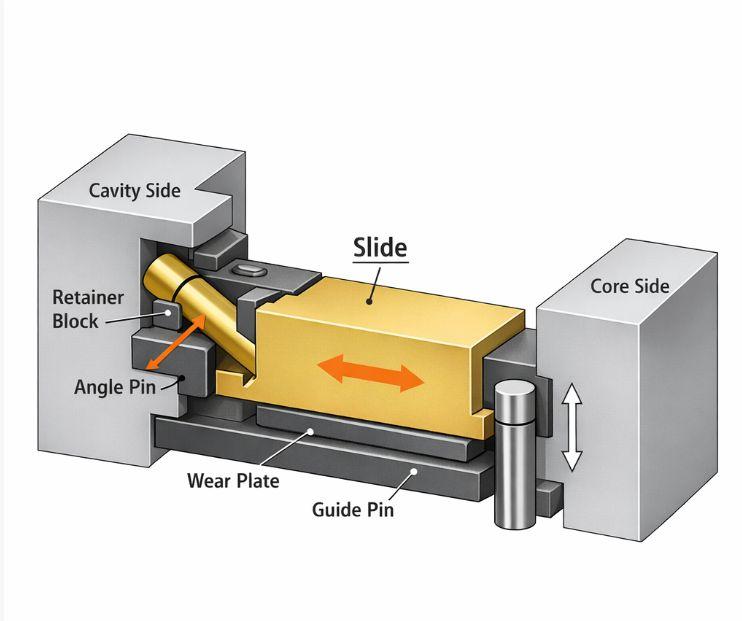
Pada beberapa desain produk terdapat lubang di bagian samping. Core yang digunakan untuk membuat lubang tersebut dapat menghalangi proses pelepasan produk dari mold. Untuk mengatasi masalah tersebut, core dapat ditempatkan pada bagian mold yang dapat dilepas. Namun, metode ini mengharuskan bagian tersebut dipasang kembali setelah setiap siklus molding sehingga kurang sesuai untuk produksi dengan kecepatan tinggi. Pada produksi dengan volume tinggi, digunakan mekanisme seperti air cylinder dan cam. Mekanisme tersebut memanfaatkan gerakan relatif antara dua bagian mold untuk menggerakkan core secara otomatis. Mekanisme ini dikenal sebagai slide atau side action. Selain membentuk lubang samping, slide juga dapat digunakan untuk mengoperasikan bagian split cavity pada proses injection molding.
Undercut pada Mold Plastik
Undercut merupakan cekungan atau bentuk pada produk yang dapat menghambat proses pelepasan produk dari core atau cavity. Undercut yang dangkal masih dapat dilepas secara langsung apabila bagian tepinya memiliki radius yang cukup dan material plastik cukup fleksibel. Namun, undercut yang terlalu dalam membutuhkan mekanisme tambahan. Beberapa solusi yang dapat digunakan antara lain:
- Removable core insert
- Collapsing core
- Slide
- Split cavity
Undercut juga dapat ditempatkan pada bagian cavity. Dalam kondisi tertentu, undercut pada cavity dapat dibuat lebih dalam dibandingkan undercut pada core karena produk mengalami penyusutan menjauh dari dinding cavity. Setiap metode memiliki konsekuensi terhadap biaya dan waktu produksi. Removable core insert dapat memperpanjang waktu siklus karena membutuhkan pemasangan dan pelepasan. Slide dan split cavity meningkatkan biaya pembuatan mold, sedangkan collapsing core umumnya membutuhkan tooling yang lebih mahal.
Cooling Channel pada Mold Plastik
Sistem cooling channel merupakan bagian penting dalam desain tooling, khususnya pada proses thermoplastic. Sebagian besar proses thermoplastic menggunakan mold yang didinginkan untuk mempercepat proses pendinginan dan pengerasan produk. Beberapa material tertentu membutuhkan mold yang dipanaskan. Cooling channel dibuat di dalam mold untuk mengalirkan air dingin melalui area tertentu. Tujuan utamanya adalah menjaga temperatur mold agar seragam sehingga produk dapat mengalami pendinginan secara merata. Pendinginan yang tidak merata dapat menyebabkan distorsi atau perubahan bentuk pada produk plastik. Oleh karena itu, sistem pendinginan perlu dirancang sesuai dengan bentuk dan kontur produk. Pada desain yang kompleks, diperlukan sistem cooling channel yang lebih rumit untuk memperoleh distribusi temperatur yang lebih seragam. Sistem tersebut dapat meningkatkan biaya tooling. Berbeda dengan thermoplastic, material thermoset tidak membutuhkan pendinginan selama proses molding karena material mengalami proses cross-linking. Oleh sebab itu, mold thermoset biasanya menggunakan media pemanas seperti steam atau oil.
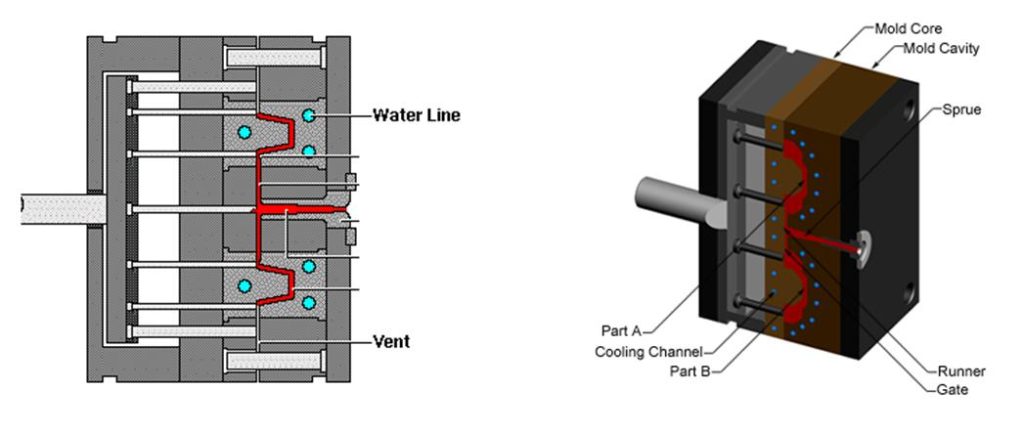
Tooling untuk Proses Open-Mold
Beberapa proses yang termasuk dalam kategori open-mold adalah:
- Thermoforming
- Lay-up
- Spray-up
Karena open-mold hanya membentuk satu sisi produk, detail desain yang dapat dibuat juga terbatas pada sisi tersebut. Tooling untuk proses open-mold umumnya memiliki konstruksi yang sederhana. Pada thermoforming, sistem pendinginan dapat digunakan untuk membantu mempercepat proses. Undercut dapat dibuat menggunakan break-away section atau removable section. Bagian tersebut akan ikut keluar dari mold bersama produk dan kemudian dipasang kembali sebelum siklus berikutnya. Pada produksi dengan volume tinggi, pegas atau air cylinder dapat digunakan untuk menggerakkan bagian tersebut secara otomatis. Lubang pada produk umumnya dibuat melalui secondary operation karena open-mold tidak memiliki mekanisme untuk menutup permukaan mold guna membentuk lubang secara langsung. Pada proses lay-up dan spray-up, bukaan berukuran besar, seperti bagian tengah bingkai jendela, dapat dibuat langsung pada bentuk mold. Sementara itu, lubang yang harus dibuat melalui proses pemotongan dapat membutuhkan fixture tambahan. Detail yang sangat halus umumnya sulit dibuat pada open-mold karena proses tersebut memiliki tekanan molding yang sangat rendah. Namun, terdapat jenis thermoforming yang disebut pressure thermoforming. Proses ini menggunakan peralatan khusus dan tekanan tambahan untuk menghasilkan detail produk yang lebih halus.
Tooling untuk Proses Bertekanan Rendah hingga Sedang
Proses bertekanan rendah hingga sedang menggunakan closed-mold, tetapi tidak membutuhkan mold yang mampu menahan tekanan sangat tinggi seperti pada injection molding. Beberapa proses yang termasuk dalam kategori ini adalah:
- Casting
- Cold-press molding
- Resin Transfer Molding (RTM)
- Reaction Injection Molding (RIM)
- Low Pressure Compression Molding (LPMC)
- Rotational molding
- Blow molding
Tekanan molding yang lebih rendah memungkinkan penggunaan berbagai metode pembuatan mold. Salah satu metode yang umum digunakan adalah pemesinan material yang lebih lunak seperti aluminium. Aluminium dapat dikerjakan lebih cepat dibandingkan hardened steel sehingga biaya pembuatan tooling dapat ditekan. Metode lain yang relatif murah adalah membuat pattern berdasarkan bentuk produk kemudian menggunakan pattern tersebut untuk membuat mold melalui proses casting. Material seperti epoxy dan glass dapat digunakan untuk membuat tooling jenis ini. Pattern dapat dibuat dari kayu atau menggunakan metode berbasis komputer seperti stereolithography, selama bentuk dan ukuran pattern sesuai dengan kebutuhan. Cast mold memiliki umur pakai yang terbatas. Jumlah produk yang dapat dibuat sebelum mold harus diganti dapat berkisar dari beberapa puluh hingga beberapa ribu produk. Jumlah tersebut dipengaruhi oleh proses molding dan tingkat kompleksitas desain produk. Semakin kompleks desain produk dan semakin tinggi tekanan molding, semakin pendek umur mold. Detail yang lebih halus lebih mudah mengalami kerusakan, sementara tekanan tinggi dapat mempercepat kerusakan pada tooling. Dalam beberapa kondisi, mold berbahan epoxy dapat dilapisi nikel untuk meningkatkan kualitas permukaan dan memperpanjang umur mold.
Core Manual pada Tooling Bertekanan Rendah
Material yang digunakan pada tooling bertekanan rendah hingga sedang umumnya kurang sesuai untuk mekanisme pelepasan core secara mekanis. Oleh karena itu, lubang dapat dibuat melalui secondary operation atau core dapat dioperasikan secara manual dengan cara dilepas dan dipasang kembali. Metode manual membutuhkan waktu lebih lama dibandingkan core yang digerakkan secara mekanis. Namun, karena proses bertekanan rendah hingga sedang umumnya tidak digunakan untuk produksi berkecepatan sangat tinggi, tambahan waktu tersebut masih dapat diterima.
Tooling untuk Proses Bertekanan Tinggi
Injection molding dan compression molding menghasilkan tekanan molding yang tinggi. Oleh karena itu, proses produksi skala besar umumnya membutuhkan mold berbahan hardened steel. Namun, mold dengan konstruksi yang lebih sederhana juga dapat digunakan untuk pembuatan prototype dan produksi dalam jumlah terbatas. Penggunaan tooling sederhana pada proses bertekanan tinggi memiliki keterbatasan. Desain produk mungkin membutuhkan detail dan kualitas permukaan yang tinggi, sedangkan mold prototype atau short-run belum tentu mampu menahan tekanan yang diperlukan untuk menghasilkan detail tersebut dalam banyak siklus. Jumlah shot yang dapat ditahan oleh mold sangat bergantung pada desain dan material mold. Secara umum, material mold yang lebih keras memiliki umur pakai lebih panjang dan membutuhkan perbaikan atau penggantian yang lebih jarang. Apabila diperlukan, insert yang terbuat dari material yang lebih keras seperti baja dapat digunakan pada bagian tertentu dari mold. Mold untuk prototype dan short run sering dibuat dengan beberapa penyederhanaan untuk mengurangi biaya. Contohnya adalah penggunaan manual core, manual ejector, serta sistem cooling yang terbatas atau bahkan tidak tersedia.
Pengaruh Cooling terhadap Siklus Molding
Waktu siklus molding sangat dipengaruhi oleh waktu yang dibutuhkan untuk mendinginkan produk hingga cukup kaku untuk dikeluarkan dari mold. Oleh karena itu, desain cooling, core, dan sistem ejector dapat memengaruhi waktu siklus sekaligus karakteristik produk. Jika prototype harus memiliki karakteristik yang sama dengan produk produksi, maka single-cavity mold sebaiknya memiliki sistem cooling, core, dan ejector yang sama dengan mold produksi. Metode ini sering diterapkan ketika perusahaan akan membuat mold produksi berukuran besar dan mahal dengan banyak cavity atau multicavity mold.
Tooling untuk Proses Profile
Extrusion dan pultrusion merupakan proses yang termasuk dalam kategori profile process. Kedua proses tersebut membutuhkan steel die karena menghasilkan back pressure di belakang die selama proses berlangsung. Meskipun membutuhkan steel die, biaya tooling untuk extrusion dan pultrusion relatif rendah dibandingkan beberapa proses molding lainnya. Hal ini karena bentuk produk yang dihasilkan oleh proses profile biasanya relatif sederhana. Dengan desain produk yang sederhana, konstruksi die juga dapat dibuat lebih sederhana sehingga biaya tooling dapat dikendalikan.
Kesimpulan
Pemilihan tooling plastik harus mempertimbangkan berbagai faktor, mulai dari desain produk, tekanan molding, material mold, tingkat detail, cooling system, mekanisme ejector, hingga volume produksi. Open-mold umumnya memiliki konstruksi sederhana dan biaya tooling yang lebih rendah, tetapi memiliki keterbatasan dalam menghasilkan detail. Proses bertekanan rendah hingga sedang memungkinkan penggunaan material dan metode pembuatan mold yang lebih ekonomis. Sementara itu, proses bertekanan tinggi seperti injection molding membutuhkan tooling yang lebih kuat dan umumnya menggunakan hardened steel untuk produksi skala besar. Dengan memahami hubungan antara desain produk, proses molding, tekanan, material tooling, biaya mold, dan volume produksi, pemilihan tooling dapat dilakukan secara lebih tepat sehingga kualitas produk tetap terjaga sekaligus biaya produksi dapat dikendalikan. (PIC: Aditia N.) #bumimulia #paletplastik #plasticpallet #higienis #recycleplastic #extrusionblowmolding #injectionstretchblow #injectionmolding #extrusiontube #printingtube #shrinklabel #labellingmachine
Source: Modern Plastics Handbook (Charles A. Harper)