Dalam industri manufaktur plastik, spesifikasi produk dan gambar teknik memiliki peran penting untuk memastikan bahwa komponen yang diproduksi sesuai dengan desain, fungsi, dan standar kualitas yang telah ditetapkan. Gambar teknik tidak hanya menunjukkan bentuk dan ukuran produk, tetapi juga memberikan informasi mengenai karakteristik cetakan, lokasi komponen pendukung, kualitas permukaan, toleransi dimensi, serta persyaratan material yang digunakan. Informasi tersebut perlu disampaikan secara jelas agar tidak terjadi kesalahan interpretasi antara bagian desain, pembuatan cetakan, produksi, dan pemeriksaan kualitas.
Salah satu informasi yang perlu diperhatikan dalam desain komponen plastik adalah identifikasi rongga cetakan atau cavity. Pada proses injection molding, rongga cetakan merupakan ruang yang membentuk produk sesuai dengan bentuk yang dirancang. Jika sebuah cetakan memiliki beberapa rongga, setiap rongga perlu diberi identitas agar produk yang dihasilkan dapat ditelusuri berdasarkan posisi rongga asalnya. Identifikasi ini membantu proses pengendalian kualitas, terutama ketika ditemukan perbedaan dimensi atau cacat pada produk yang berasal dari rongga cetakan tertentu.
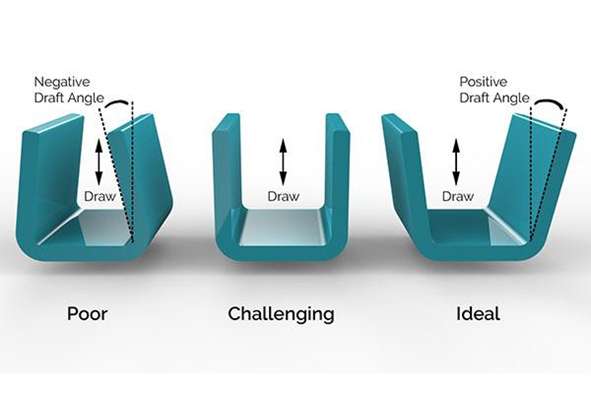
Selain identifikasi rongga, sudut pelepasan atau draft angle merupakan aspek penting dalam desain komponen plastik. Draft angle adalah kemiringan yang diberikan pada dinding produk untuk mempermudah pelepasan komponen dari cetakan setelah proses pembentukan selesai. Tanpa sudut pelepasan yang memadai, produk dapat menempel pada permukaan cetakan, mengalami goresan, berubah bentuk, atau sulit dikeluarkan. Besarnya sudut pelepasan bergantung pada material, kedalaman dinding, tekstur permukaan, serta bentuk komponen. Permukaan yang memiliki tekstur kasar umumnya memerlukan sudut pelepasan lebih besar dibandingkan permukaan yang halus.
Gambar teknik juga perlu menunjukkan lokasi ejector atau pin pendorong yang digunakan untuk mengeluarkan produk dari cetakan. Posisi ejector harus direncanakan dengan mempertimbangkan kekuatan dan bentuk produk agar proses pelepasan berlangsung dengan baik tanpa meninggalkan bekas yang mengganggu penampilan atau fungsi komponen. Selain itu, lokasi gate, yaitu jalur masuknya material plastik cair ke dalam rongga cetakan, perlu diperhatikan karena dapat memengaruhi aliran material, tampilan produk, dan kemungkinan munculnya cacat. Informasi mengenai lokasi gate dan ejector sebaiknya ditentukan sejak tahap desain sehingga kebutuhan produksi dan standar visual produk dapat dipenuhi.
Cacat lain yang perlu diperhatikan adalah flash, yaitu lapisan tipis plastik berlebih yang terbentuk ketika material keluar melalui celah pada cetakan, misalnya di area pertemuan dua bagian cetakan. Flash dapat terjadi akibat kondisi cetakan yang tidak rapat, keausan permukaan cetakan, tekanan injeksi yang terlalu tinggi, atau parameter proses yang tidak sesuai. Pada gambar teknik, area yang tidak diperbolehkan memiliki flash perlu dijelaskan secara tegas, terutama apabila keberadaan plastik berlebih dapat mengganggu fungsi, pemasangan, keselamatan, atau penampilan produk.
Kerataan atau flatness juga menjadi salah satu karakteristik yang perlu dikendalikan pada komponen plastik. Flatness menunjukkan seberapa rata suatu permukaan terhadap bidang idealnya. Permukaan yang tidak rata dapat menyebabkan produk sulit dipasang, menimbulkan celah, atau mengganggu kinerja komponen ketika dirakit dengan bagian lain. Oleh karena itu, persyaratan kerataan perlu dicantumkan pada gambar teknik apabila karakteristik tersebut memengaruhi fungsi produk. Penentuan toleransi harus mempertimbangkan kebutuhan penggunaan, sifat material plastik, desain produk, dan kemampuan proses produksi.
Dalam proses pencetakan, dua aliran material plastik dapat bertemu dan membentuk garis sambungan yang dikenal sebagai knit line atau weld line. Garis ini terbentuk ketika dua bagian aliran material bertemu kembali setelah mengalir melalui jalur yang berbeda, misalnya ketika melewati lubang atau inti cetakan. Weld line dapat terlihat sebagai garis pada permukaan produk dan dalam kondisi tertentu dapat menjadi area yang memiliki kekuatan lebih rendah dibandingkan bagian lainnya. Lokasi kemunculannya dipengaruhi oleh desain produk, posisi gate, suhu material, kecepatan injeksi, dan kondisi proses. Jika weld line berada pada area yang terlihat atau menerima beban, desain dan parameter proses perlu dievaluasi untuk memastikan kualitas produk tetap memenuhi persyaratan.
Spesifikasi material merupakan bagian penting lainnya dalam gambar teknik. Informasi material perlu menjelaskan jenis plastik yang digunakan sesuai kebutuhan produk, misalnya berdasarkan kekuatan, ketahanan terhadap panas, fleksibilitas, ketahanan kimia, warna, atau persyaratan penggunaan lainnya. Pemilihan material yang tepat akan memengaruhi karakteristik produk selama proses pencetakan maupun ketika digunakan. Apabila diperlukan, spesifikasi juga dapat mencakup nama dagang material, kode material, warna, dan persyaratan khusus yang harus dipenuhi. Penggunaan material pengganti tidak boleh dilakukan sembarangan apabila dapat mengubah fungsi, penampilan, atau kualitas produk.
Perbedaan posisi antara dua bagian cetakan dapat menghasilkan cacat yang disebut mismatch atau pergeseran. Kondisi ini terjadi ketika kedua bagian cetakan tidak sejajar dengan benar sehingga terdapat perbedaan posisi pada permukaan produk. Mismatch dapat menyebabkan ketidaksesuaian dimensi, terbentuknya garis bertingkat, atau gangguan pada proses perakitan. Karena itu, kesesuaian antara bagian cetakan perlu diperhatikan selama pembuatan dan pemeliharaan mold. Pada gambar teknik, batas penyimpangan yang masih dapat diterima perlu dijelaskan apabila pergeseran tersebut berpengaruh terhadap fungsi atau penampilan komponen.
Penggunaan material daur ulang dari sisa proses produksi, yang dikenal sebagai regrind, juga perlu diatur sesuai persyaratan produk. Regrind biasanya berasal dari material yang telah diproses sebelumnya, seperti runner atau produk yang ditolak, kemudian dihancurkan untuk digunakan kembali. Meskipun penggunaannya dapat membantu mengurangi limbah dan biaya material, jumlah regrind yang berlebihan dapat memengaruhi sifat mekanis, warna, penampilan, dan konsistensi kualitas produk. Oleh sebab itu, penggunaan regrind perlu mengikuti spesifikasi material dan persetujuan yang berlaku. Untuk komponen yang memiliki persyaratan khusus, penggunaan regrind dapat dibatasi atau tidak diperbolehkan.
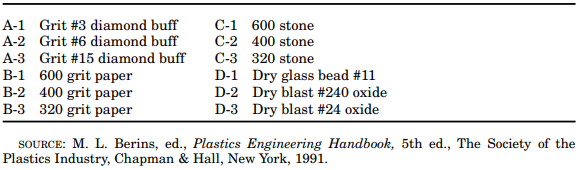
Kualitas permukaan atau surface finish merupakan karakteristik yang memengaruhi tampilan dan terkadang fungsi produk plastik. Permukaan produk dapat dibuat mengilap, halus, bertekstur, atau memiliki pola tertentu sesuai kebutuhan desain. Salah satu sistem yang digunakan untuk mengklasifikasikan hasil akhir permukaan cetakan adalah standar SPI (Society of the Plastics Industry). Kategori SPI mencakup kelompok A untuk permukaan mengilap dengan proses pemolesan tertentu, kelompok B untuk permukaan dengan hasil akhir semi-mengilap, kelompok C untuk permukaan dengan hasil akhir matte, serta kelompok D untuk permukaan bertekstur yang umumnya dihasilkan melalui proses penyelesaian khusus. Kode yang lebih spesifik menunjukkan perbedaan metode dan tingkat hasil akhir permukaan. Spesifikasi tekstur perlu ditetapkan secara jelas agar hasil produk sesuai dengan sampel atau standar visual yang disepakati.
Selain persyaratan permukaan, gambar teknik harus mencantumkan ukuran dan toleransi secara tepat. Dimensi nominal menunjukkan ukuran yang direncanakan, sedangkan toleransi menunjukkan batas penyimpangan yang masih diperbolehkan. Toleransi diperlukan karena proses manufaktur tidak selalu menghasilkan ukuran yang benar-benar identik dengan nilai nominal. Penetapan toleransi perlu mempertimbangkan fungsi komponen, kebutuhan perakitan, karakteristik material, dan kemampuan proses produksi. Toleransi yang terlalu ketat dapat meningkatkan biaya produksi dan pemeriksaan, sedangkan toleransi yang terlalu longgar dapat menyebabkan produk tidak berfungsi sebagaimana mestinya. Oleh karena itu, setiap ukuran yang penting bagi fungsi produk harus diberi persyaratan toleransi yang sesuai.
Penerapan spesifikasi plastik dan praktik pembuatan gambar teknik yang baik membantu memastikan bahwa persyaratan desain dapat dipahami dan diterapkan secara konsisten oleh seluruh bagian yang terlibat. Informasi mengenai rongga cetakan, sudut pelepasan, posisi ejector dan gate, flash, kerataan, weld line, material, mismatch, penggunaan regrind, kualitas permukaan, serta toleransi dimensi harus disampaikan dengan jelas sesuai kebutuhan produk. Dengan dokumentasi yang lengkap dan akurat, potensi kesalahan produksi dapat dikurangi, pemeriksaan kualitas menjadi lebih terarah, dan produk plastik yang dihasilkan dapat memenuhi persyaratan fungsi, penampilan, serta standar kualitas yang telah ditetapkan. (by : niginashq) #plasticpallet #plasticrecycle #bumimulia #paletplastik #blowmolding #injectionmolding #injectionstretchblowmolding #molding #extrusion #extrusionprocess #thermoset
Source : Modern Plastic Handbook (Charles A. Harper)